Una pieza puede verse correcta en CAD y, aun así, presentar dificultades al llevarla a producción. El modelo 3D define su forma, pero el moldeo por inyección añade otras variables: cómo fluye el plástico, cómo se enfría y contrae, cómo abre el molde y cómo se extrae la pieza.
Por eso, diseñar un producto funcional no es lo mismo que diseñarlo para que pueda fabricarse de forma estable. El Diseño para Manufactura (DFM) conecta geometría, material, molde, proceso y requisitos de calidad antes de comprometer una inversión importante en herramental.
¿Qué es DFM en inyección de plástico?
DFM significa Design for Manufacturing o Diseño para Manufactura. En inyección de plástico consiste en evaluar y ajustar el diseño para que sea compatible con el proceso previsto sin introducir complejidad innecesaria ni comprometer la función de la pieza.
No sustituye al diseño del producto ni al diseño del molde. El primero define función, dimensiones, ensamble y apariencia; el DFM revisa su manufacturabilidad; y el molde convierte esa geometría en un sistema capaz de producirla.
¿Por qué revisar el diseño antes de fabricar el molde?
Un problema descubierto en CAD ofrece más alternativas que el mismo problema encontrado después de mecanizar el molde.
Un socavado o undercut no previsto, una zona con demasiada masa, un desmoldeo insuficiente o una tolerancia difícil de sostener pueden obligar después a modificar componentes o mecanismos ya fabricados.
La revisión temprana no elimina las pruebas ni garantiza que nunca habrá ajustes. Su valor está en resolver decisiones mientras todavía existe margen para cambiar geometría, material, tolerancias o concepto de molde.
¿Qué beneficios puede aportar el DFM al cliente?
Para una empresa que necesita llevar una pieza a producción, el DFM aporta algo más que mejoras al CAD.
Mayor visibilidad sobre los riesgos. Señala qué características merecen atención antes de invertir en herramental: espesores, zonas difíciles de llenar, tolerancias críticas o geometrías que exigen mecanismos adicionales.
Mejores decisiones sobre complejidad y costo. Un undercut, una textura o una tolerancia exigente pueden estar plenamente justificados. Conocer su impacto antes de fabricar el molde ayuda a valorar conscientemente la solución necesaria.
Evitar costos que no aportan valor funcional. Masas innecesarias, precisión superior a la requerida o mecanismos evitables trasladan exigencias al molde, al proceso y a la inspección. La meta no es abaratar a cualquier precio, sino distinguir dónde la complejidad aporta valor.
Una evaluación más completa. Al analizar juntos geometría, material, volumen, ensamble y requisitos críticos, el fabricante trabaja con menos supuestos. En Drimo Plastics, la evaluación contempla manufacturabilidad, material, concepto de molde, calidad y optimización de diseño.
Aspectos principales que se revisan en un DFM para inyección de plástico
Espesor de pared
Un espesor razonablemente uniforme favorece un enfriamiento y una contracción más homogéneos. Una zona mucho más gruesa concentra material y aumenta la susceptibilidad a hundimientos o deformaciones; una pared demasiado delgada puede dificultar el llenado, sobre todo con recorridos largos.
No existe un espesor universal: depende del grado de resina, la geometría, el recorrido del flujo, el tamaño y la función.
Ángulos de desmoldeo
El ángulo de desmoldeo o draft es una ligera inclinación que facilita la salida de la pieza. Si resulta insuficiente, aumenta la fricción y pueden aparecer marcas o daños. El valor necesario depende del material, profundidad, textura, acabado y geometría; no existe una cifra fija para todas las piezas.
Radios y transiciones
Las esquinas internas muy agudas concentran esfuerzos y los cambios bruscos de sección generan diferencias locales de espesor. Radios y transiciones adecuadas ayudan, siempre que no creen nuevas acumulaciones de material.
Nervaduras y puntos de fijación
Las nervaduras aportan rigidez sin engrosar toda la pared. Los puntos de fijación o bosses suelen utilizarse para tornillos, insertos, apoyos o ensambles.
Si concentran demasiado material en su base, el enfriamiento cambia y puede aparecer un hundimiento en la cara opuesta. Su geometría debe revisarse junto con material, función y acabado.
Socavados o undercuts
Un socavado impide extraer la pieza mediante una apertura recta y puede exigir correderas, elevadores u otros mecanismos. No es necesariamente un error: si cumple una función necesaria, debe resolverse considerando la complejidad que introduce en el molde.
Línea de partición, compuertas y expulsión
La pieza condiciona dónde se separa el molde, por dónde entra el plástico y cómo se expulsa. La compuerta influye en el recorrido del material; la línea de partición afecta apariencia y construcción; y los expulsores necesitan zonas capaces de recibir fuerza sin deformar la pieza.
El cliente no necesita diseñar estos elementos, pero sí definir qué superficies son críticas, visibles o sensibles a marcas.
Cómo influye el material plástico
El material no se selecciona de forma independiente de la geometría. Distintos polímeros, e incluso grados de una misma familia, cambian en fluidez, contracción y rigidez.
Una pared adecuada para una resina puede resultar problemática con otra. Los materiales reforzados con fibra o cargas añaden efectos de orientación que influyen en propiedades y deformación. Cuanto más definido esté el grado real, menos decisiones dependerán de supuestos.
Tolerancias y dimensiones críticas
No todas las dimensiones necesitan el mismo nivel de precisión. Una tolerancia debería responder a una necesidad concreta de función, ensamble, seguridad, apariencia o interfaz.
Las características Critical to Quality (CTQ), o características críticas para la calidad, están ligadas directamente a función, ensamble, seguridad u otro requisito relevante. Identificarlas concentra el control donde importa.
ISO 20457:2026 ofrece un marco para tolerancias dimensionales y geométricas de piezas plásticas moldeadas, considerando particularidades como contracción, geometría y proceso. No es una tabla universal ni sustituye la evaluación de cada proyecto.
Cómo puede el DFM influir en el costo del molde y la producción
Muchas decisiones de diseño tienen una consecuencia económica. Una geometría compatible con una apertura sencilla puede evitar mecanismos adicionales; reducir masas innecesarias disminuye material y, según el caso, favorece el enfriamiento; y limitar las tolerancias exigentes a donde son funcionalmente necesarias evita trasladar precisión sin valor al herramental y la inspección.
A veces ocurre lo contrario: un molde más complejo o una tolerancia estricta están justificados por función, productividad o calidad. El objetivo del DFM no es conseguir el molde más barato, sino equilibrar desempeño, inversión en herramental, estabilidad del proceso y costo de producción.
¿Cuándo conviene realizar una revisión DFM?
El mejor momento es cuando los requisitos ya permiten evaluar la geometría, pero antes de comprometer el diseño del molde.
Concepto → CAD → revisión DFM → ajustes → diseño del molde → fabricación → pruebas → validación → producción.
El proceso no siempre es lineal: las pruebas pueden devolver el proyecto al molde, al proceso o al diseño.
También merece revisión cuando cambia el material, una característica crítica o un requisito de ensamble. En una transferencia de producción de piezas plásticas deben revisarse pieza, molde, resina, proceso y criterios de aceptación, no solo trasladar el herramental.
¿Qué información ayuda a evaluar una pieza?
Cuanto mejor definido esté el contexto, más útil será la evaluación. La información más relevante incluye:
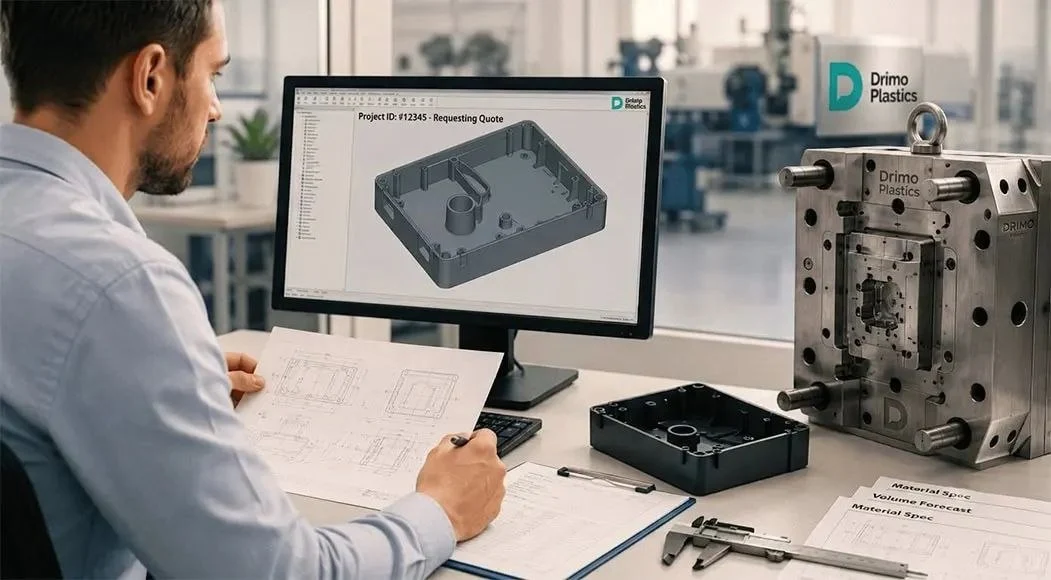
- Archivo CAD 3D, preferentemente STEP/STP.
- Plano 2D con tolerancias y dimensiones críticas, si existe.
- Material o propiedades requeridas.
- Volumen anual o total previsto.
- Aplicación y condiciones de operación.
- Forma de ensamble.
- Requisitos cosméticos y de calidad.
En nuestra guía sobre información para solicitar una cotización de inyección detallamos qué datos ayudan a iniciar una evaluación, incluso si el proyecto aún no cuenta con toda la documentación.
Errores frecuentes antes de fabricar el molde
Entre los puntos más frecuentes están:
- Cambios bruscos de espesor o acumulaciones de material sin una necesidad clara.
- Falta de ángulo de desmoldeo.
- Socavados descubiertos cuando el concepto del molde ya está definido.
- Tolerancias muy estrictas sin una función que las justifique.
- Nervaduras o puntos de fijación que generan masas locales.
- Cambiar el material cuando la geometría ya está prácticamente congelada.
- No considerar desde el diseño compuerta, línea de partición y expulsión.
No son prohibiciones universales. El riesgo está en incorporarlos sin haber considerado sus consecuencias para fabricación.
Checklist DFM antes de avanzar al molde
Antes de liberar un diseño para fabricar el molde, resulta útil responder:
- ¿Los espesores son razonablemente consistentes para el material, la función y el recorrido de flujo?
- ¿Existen acumulaciones de material o cambios bruscos de sección?
- ¿Las superficies tienen el desmoldeo adecuado?
- ¿Hay socavados y está clara su solución?
- ¿El material está definido con suficiente precisión?
- ¿Las tolerancias más exigentes responden a una necesidad real?
- ¿Se identificaron las características CTQ?
- ¿Se han considerado dirección de apertura, línea de partición, compuerta y expulsión?
- ¿Está claro qué superficies son cosméticas y dónde se aceptan marcas del proceso?
Si varias respuestas siguen abiertas, todavía hay decisiones que resolver antes de convertirlas en restricciones del molde.
Del diseño a una pieza lista para producción
Una pieza preparada para fabricación no depende únicamente de que el CAD esté terminado. El recorrido conecta requisitos, material, manufacturabilidad, diseño y manufactura de moldes, pruebas y validación.
Dentro de nuestros servicios de inyección de plástico y moldes, en Drimo Plastics evaluamos proyectos a partir de la información técnica disponible y las necesidades de fabricación.
Para piezas especialmente pequeñas, nuestro artículo sobre microinyección de plástico profundiza en material, CTQ, medición y manufacturabilidad.
Preguntas frecuentes
¿Qué significa DFM en inyección de plástico?
Es la evaluación del diseño considerando geometría, material, molde, proceso y requisitos de calidad.
¿Cuándo debería hacerse?
Durante el desarrollo y antes de comprometer el molde; también ante cambios importantes del proyecto.
¿Qué problemas ayuda a identificar?
Riesgos de llenado o expulsión, espesores problemáticos, socavados, tolerancias difíciles y complejidad innecesaria del molde.
¿El DFM puede reducir el costo del molde?
Puede evitar complejidad innecesaria o modificaciones tardías, pero no existe un porcentaje universal de ahorro.
¿Qué necesita un fabricante para empezar a evaluar una pieza?
Un STEP/STP es especialmente útil; el plano 2D, material, volumen, aplicación y requisitos críticos completan el contexto.
¿Cambiar el material obliga a revisar el diseño?
Depende del cambio, pero conviene revisar su impacto porque fluidez, contracción, rigidez y refuerzos pueden alterar decisiones previas.