Dos piezas de plástico pueden parecer iguales, pero requerir inversiones muy diferentes. Una utiliza un molde sencillo; la otra necesita mecanismos especiales, una resina específica o inspección más exigente.
Por eso no existe un precio universal por pieza, por gramo de plástico ni por molde. Para estimar un proyecto hay que conocer la pieza, las cantidades, la calidad exigida y las condiciones de entrega. Comprender estas variables permite comparar propuestas con criterio.
Inversión inicial, precio por pieza y costo total: tres conceptos diferentes
Conviene separar tres conceptos que suelen aparecer juntos en una cotización.
La inversión inicial es lo necesario para preparar la fabricación. Puede incluir el diseño y construcción del molde, trabajos de ingeniería, dispositivos auxiliares, muestras y validaciones iniciales, según el alcance contratado. El molde es una herramienta diseñada para producir piezas repetibles durante el programa previsto.
El costo de producción por pieza representa los recursos consumidos para obtener una unidad conforme: material, utilización del equipo, intervenciones, controles y otras actividades aplicables. No es lo mismo que el precio unitario cotizado, que es el importe que el proveedor propone cobrar al cliente bajo unas condiciones determinadas.
El costo total del proyecto incorpora la inversión y los importes necesarios durante el periodo evaluado, incluidas operaciones adicionales, entregas y posibles obligaciones que correspondan al comprador. Depende de cuántas piezas se adquirirán y de qué incluye cada propuesta.
Hay además un factor importante: el molde puede cobrarse por separado o recuperarse dentro del precio unitario. Si ya está incluido, sumarlo nuevamente distorsionaría la comparación. Algunos gastos de preparación se repiten por lote, mientras que otros, como una modificación posterior del molde, pueden surgir después del arranque.
Los 7 factores que determinan el costo de fabricar una pieza por inyección
1. El molde de inyección y su complejidad
El molde concentra parte de la inversión inicial: forma la pieza, controla el enfriamiento y permite extraerla sin daños. Su construcción depende del componente.
Una pieza sencilla puede resolverse con una apertura directa. Otra, con orificios laterales o zonas que impiden extraerla en esa dirección, podría necesitar mecanismos móviles. También influyen tamaño, acabado, alimentación, refrigeración y precisión. Todo ello puede añadir trabajo y componentes.
El criterio no es elegir siempre el molde más simple ni el más robusto. Importa que su diseño corresponda a la vida esperada del producto, las cantidades y la calidad exigida. Esta relación entre pieza y herramental está presente en nuestros servicios de inyección y diseño y fabricación de moldes.
2. El volumen de producción y el número de cavidades
El volumen cambia la economía del proyecto porque una inversión inicial puede distribuirse entre más o menos unidades. Pero la demanda anual no basta: importan el tamaño de los pedidos, su frecuencia, los picos de consumo y la duración del programa.
Una decisión vinculada al volumen es el número de cavidades: las zonas del molde donde se forma cada pieza. Varias cavidades idénticas pueden aumentar la capacidad por ciclo, pero también la inversión y la complejidad de control.
Eso no significa que duplicar las cavidades reduzca a la mitad el precio unitario. También cuentan el ciclo, el equipo, la estabilidad y las piezas aceptadas. Para un programa pequeño o incierto puede convenir una solución distinta de la elegida para una demanda prolongada y estable. Una previsión de ventas tampoco equivale a un volumen garantizado: la inversión debe valorarse frente a ese riesgo.
Los lotes grandes pueden repartir costos de preparación, aunque también exigir más inventario.
3. El material plástico y la cantidad realmente consumida
La resina es una parte visible del costo recurrente, pero su precio por kilogramo no explica por sí solo cuánto cuesta fabricar la pieza. Importan el grado, la densidad, las propiedades y la preparación necesaria.
Por ejemplo, una resina con refuerzos o aditivos puede costar más que otra de la misma familia, pero resultar necesaria para cumplir la resistencia, estabilidad o condiciones de uso del componente. Elegirla solo por precio puede exigir rediseños o generar rechazos. Su disponibilidad también importa: plazos de abastecimiento, cambios de precio y requisitos de aprobación pueden condicionar lo que realmente es viable suministrar.
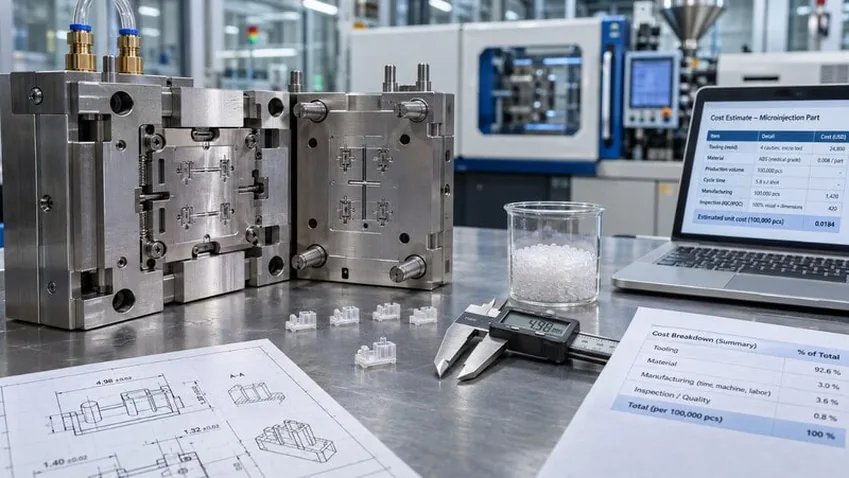
El peso final tampoco equivale al consumo: hay canales, arranques y posibles rechazos. Una pieza diminuta no es necesariamente barata si necesita manipulación o inspección delicadas; nuestra guía de microinyección de plástico desarrolla ese caso particular.
4. La geometría de la pieza y su facilidad de fabricación
El diseño influye tanto en el molde como en el costo recurrente. Una pared innecesariamente gruesa consume más material y puede exigir más tiempo de enfriamiento antes de expulsar la pieza. En cambio, reducir el espesor sin considerar el llenado o la resistencia también puede complicar la producción.
Socavados o superficies difíciles de desmoldar pueden exigir soluciones adicionales. Modificar esos elementos después de construir el molde puede implicar ajustes y nuevas pruebas.
Por eso es útil evaluar la manufacturabilidad antes de comprometer la inversión, siempre preservando la función del producto. En nuestro artículo sobre revisión de diseño para manufactura (DFM) explicamos esas decisiones con más detalle.
5. El tiempo de ciclo y la máquina necesaria
El tiempo de ciclo incluye llenar el molde, enfriar la pieza, abrirlo y extraerla. Cuando una pieza requiere más tiempo, la celda dispone de menos oportunidades para fabricar unidades durante una hora.
Sin embargo, el costo no puede deducirse de los segundos aislados. Importan las cavidades activas, las piezas conformes y las operaciones limitantes. Acelerar la expulsión antes de que la pieza sea estable, por ejemplo, podría aumentar los rechazos. La medida relevante no es producir disparos rápidamente, sino entregar más unidades aceptadas con estabilidad.
La máquina debe ser compatible con el molde, el llenado y la fuerza de cierre necesaria. Una pieza de poco peso no siempre requiere el equipo más pequeño. El comprador no necesita calcular el tonelaje, pero sí entender que el equipo elegido influye en la solución y su costo.
6. Las tolerancias, el acabado y los requisitos de calidad
Dos componentes con la misma forma pueden tener precios distintos si uno exige dimensiones más precisas, un acabado visual específico o evidencia adicional de calidad.
Las tolerancias fijan variaciones admisibles. Una exigencia más estricta puede complicar fabricación, control y medición. Lo razonable es identificar las dimensiones críticas para su función, seguridad o ensamble, sin imponer la misma precisión a todas las superficies cuando no resulta necesaria.
Una cara visible puede requerir textura, acabado o aceptación más exigentes. Ensayos, registros, muestras de aprobación y trazabilidad pueden añadir actividades iniciales o recurrentes. Deben responder al uso real y quedar contemplados en la propuesta.
7. Las operaciones secundarias y el nivel de automatización
El trabajo no siempre termina cuando la pieza sale del molde. Un componente puede necesitar ensamblarse con otro, incorporar un inserto, recibir marcado o decoración, pasar por mecanizado adicional, someterse a pruebas o empacarse individualmente.
Cada operación puede requerir herramientas, consumibles, personal, tiempo y criterios propios de aceptación. Una oferta de piezas moldeadas no equivale a otra de subconjuntos terminados.
La automatización modifica esa ecuación. Un sistema de manipulación o inspección puede elevar la inversión necesaria y reducir determinadas intervenciones durante la producción. Su conveniencia depende del volumen, la repetibilidad exigida y la frecuencia de cambios del producto. Ni prescindir de automatización ni implementarla garantiza el menor precio.
Costo total: por qué el menor precio por pieza no siempre representa la mejor opción
Imaginemos dos propuestas para fabricar el mismo componente conforme a una especificación. La primera requiere una inversión inicial menor, pero utiliza una solución productiva con mayor gasto recurrente. La segunda exige más inversión en herramental, aunque puede fabricar cada unidad con menos recursos.
Con demanda reducida o incierta podría convenir la primera; para un programa prolongado, la segunda merece evaluación. No hay un punto de equilibrio universal.
La comparación debe incluir además lo que sucede fuera de la máquina: mantenimiento, reparaciones, posibles cambios de ingeniería, empaque, transporte y responsabilidades de entrega. Un molde existente también requiere revisar estado, compatibilidad y propiedad. En nuestra guía de transferencia de producción de piezas plásticas ampliamos ese escenario.
Dos cotizaciones pueden diferir por materiales, cavidades, aceptación, lotes o alcance. Antes de elegir por precio, conviene comparar qué recibe realmente la empresa y bajo qué supuestos. También es importante saber qué costos están incluidos, cuáles quedan fuera y quién asume los eventuales gastos de mantenimiento o cambios de especificación.
¿Qué información permite determinar un precio fiable?
La evaluación comienza con el componente y su aplicación. Un CAD o plano ayuda, pero puede iniciarse con una muestra o referencia. Cuanto menos definido esté el proyecto, mayor será la incertidumbre de cualquier estimación.
También conviene compartir el material especificado —o las condiciones que debe soportar—, las cantidades por pedido, la demanda prevista y la duración del programa. Los requisitos críticos de calidad, apariencia, ensamble, empaque y entrega completan el contexto económico.
Así se pueden estudiar alternativas antes de definir la propuesta. Para preparar la documentación, puede consultar nuestra guía para solicitar un presupuesto de inyección de plástico.
El molde y el material deben elegirse pensando tanto en la pieza actual como en las necesidades futuras de producción.
En DRIMO Plastics asesoramos en la selección del tipo de molde considerando los volúmenes iniciales, la proyección de crecimiento y la producción esperada a largo plazo. Elegir el herramental sin esa perspectiva puede encarecer la fabricación o llevar a una segunda inversión si las cantidades aumentan.
También apoyamos la selección de resinas. En ocasiones, un cliente solicita un material de disponibilidad limitada en México o con propiedades superiores a las necesarias para su aplicación. Evaluamos posibles alternativas teniendo en cuenta el desempeño requerido, la calidad y el abastecimiento, antes de recomendar un cambio.
Preguntas frecuentes sobre el costo de inyección de plástico
¿Se puede estimar el costo si todavía no tengo un diseño CAD definitivo?
Sí. Una muestra, referencia o idea permite iniciar la evaluación; un precio fiable exige precisar geometría, material, volumen y aceptación.
¿Utilizar un molde existente elimina la inversión inicial?
No necesariamente. Deben comprobarse estado, propiedad y compatibilidad. Podrían requerirse adecuaciones, mantenimiento o validaciones.
¿Puede cambiar el precio por pieza si se modifica el volumen o el material?
Sí. Otra demanda puede cambiar los lotes y la solución productiva; otro material puede requerir nuevas condiciones o validaciones. Dependerá del alcance del cambio.